
组粉机直线走位与传统弧形摆动走位结构对比分析

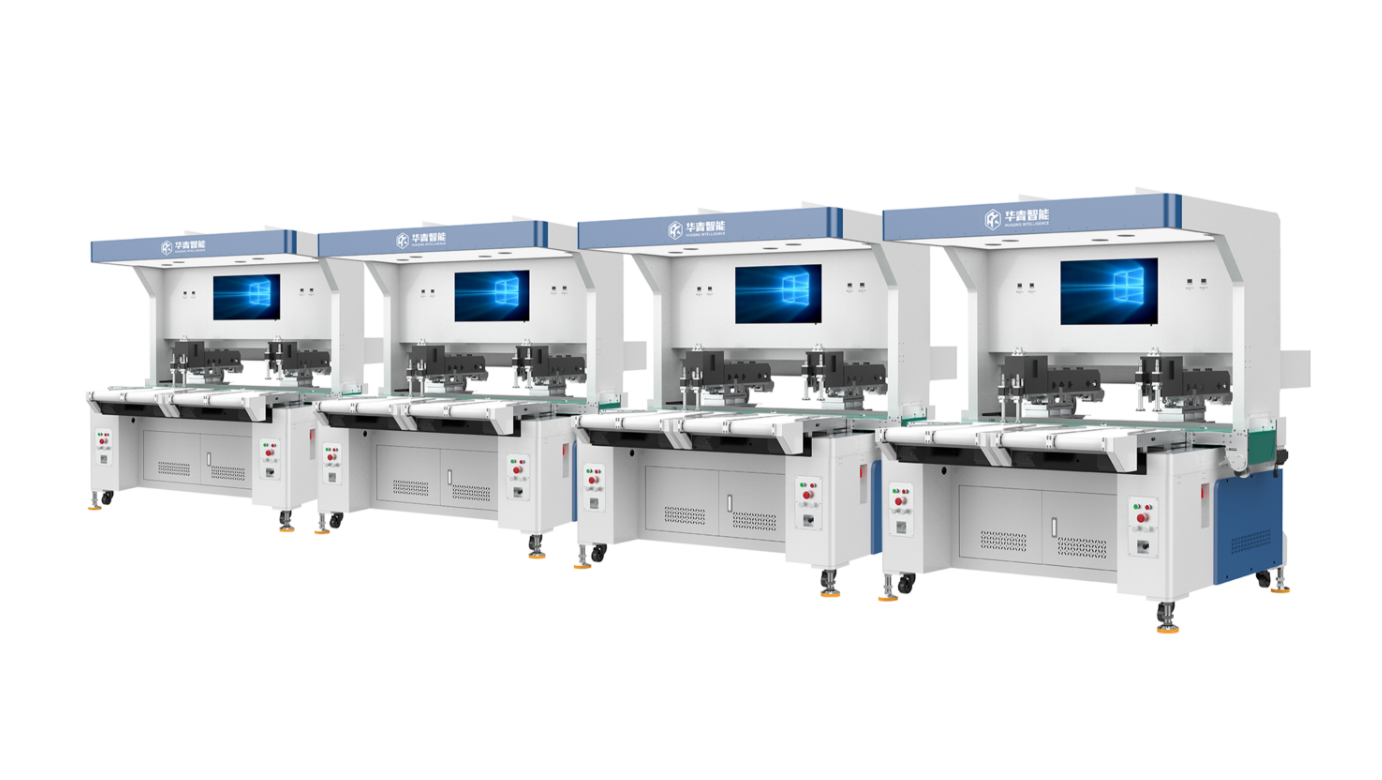
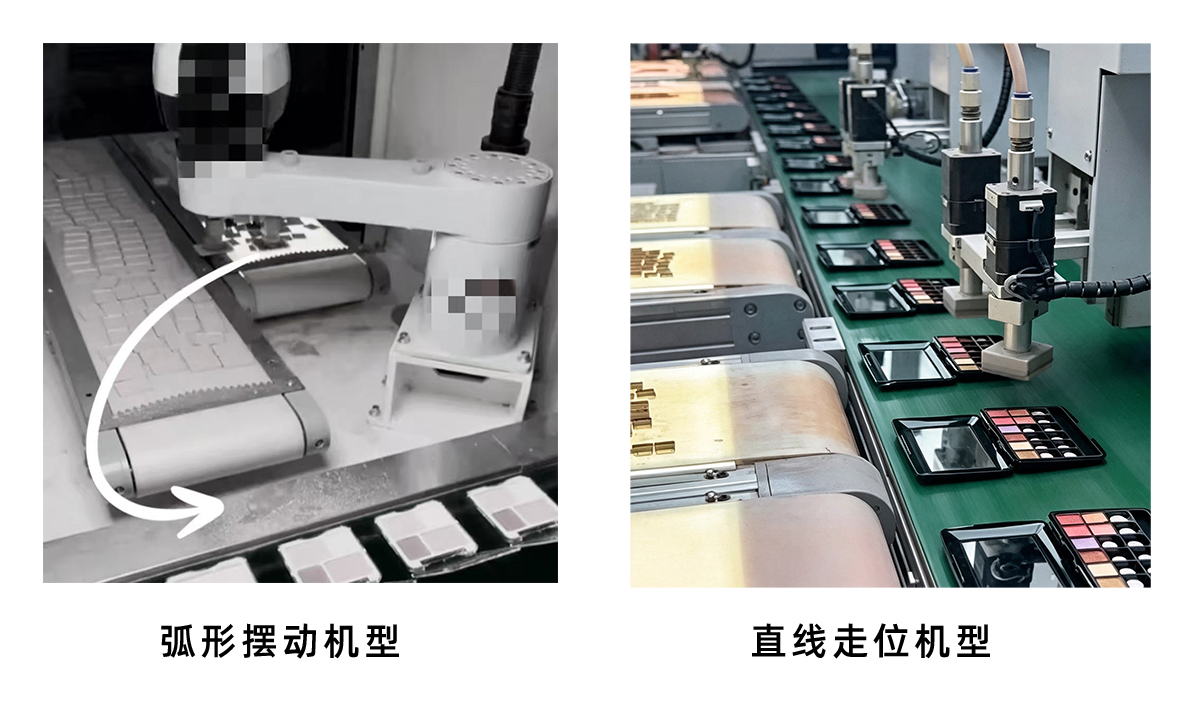
目前市面大部分传统组粉机,粉料抓取搬运机构普遍采用弧形摆动走位结构。而新型高精度组粉机采用纯直线往复走位结构。
两种运动方式的结构差异,直接影响设备运行速度、机械稳定性、粉料损伤程度与成品良率。
本文从物理原理、运动距离、运行时长、机械抖动、粉料保护效果五个维度,对比弧形摆动与直线走位的核心差异。
01
基础物理原理差异
根据基础几何原理:两点之间,直线距离最短。
传统弧形摆动
机械臂取粉、送粉全程走圆弧轨迹,属于曲线运动。从取粉点到落粉点,必须绕行一段弧形路径,不属于最短路径。
新型直线走位结构
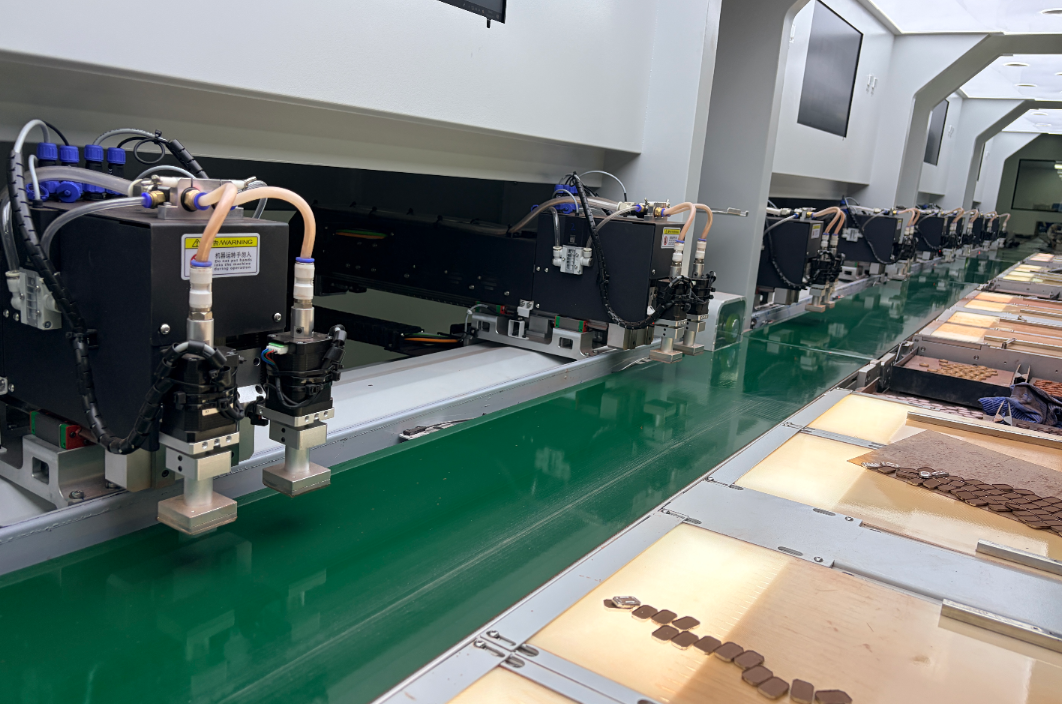
机械臂完全沿直线往返运动,取粉位与落粉位点对点直来直去,运动路径为几何最短距离。
02
运动距离与工作时长对比
弧形摆动机型
弧形轨迹路程更长,机械臂每次取粉、送粉都需要完成一段弧线摆动。路程长 → 单次循环耗时更多 → 取放粉停留时间久、工作节拍慢。
直线走位机型
直线路径无多余绕行,运动行程最短。路程短 → 往返速度更快 → 单次取粉、放粉耗时大幅缩短,整机工作效率更高。
03
机械抖动与运行稳定性对比
传统弧形摆动
弧形摆动属于离心式摆动运动,机械臂在转弯、摆幅、换向过程中会产生惯性甩力,机身摆动幅度大、惯性抖动明显。长期高速运行易出现轻微偏移、晃动,定位一致性容易偏差。
新型直线走位
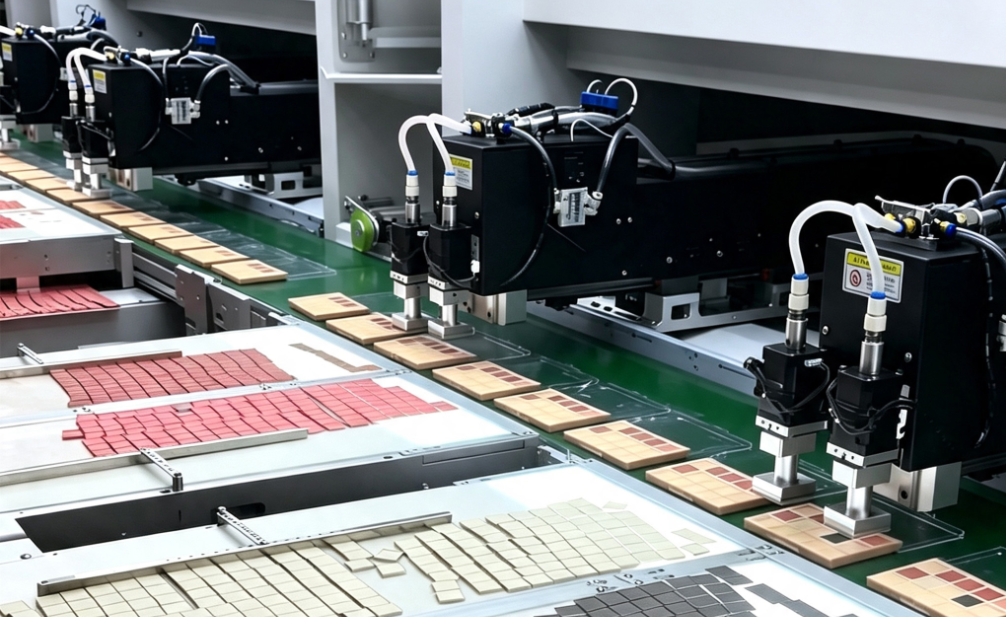
直线往复运动无圆弧甩动、无惯性偏移,机械臂仅做“伸出—收回”平直运动。整体抖动极小、运行平稳,定位精准、重复性高,设备长期运行稳定性更强。
04
粉料保护效果对比(核心优势)
美妆粉体质地细腻、易碎、易分层、易飞粉,抓取时间、抖动幅度直接决定粉料损耗与成品品质。
弧形摆动机型弊端
• 运动路径长,粉料在吸盘上停留时间久
• 摆动惯性大,粉体受拉扯、晃动、甩动影响大
• 容易出现分层、飞粉、掉粉、压实不均等问题
• 粉料损伤率高,成品瑕疵多、损耗偏大
直线走位机型优势
• 往返速度快,粉料吸附停留时间极短
• 无弧形甩动、无多余惯性力
• 粉体受力均匀、平稳抓取、平稳落粉
• 最大程度保护原始粉体结构,减少破碎、分层与飞粉,大幅提升成品良率,降低粉料损耗
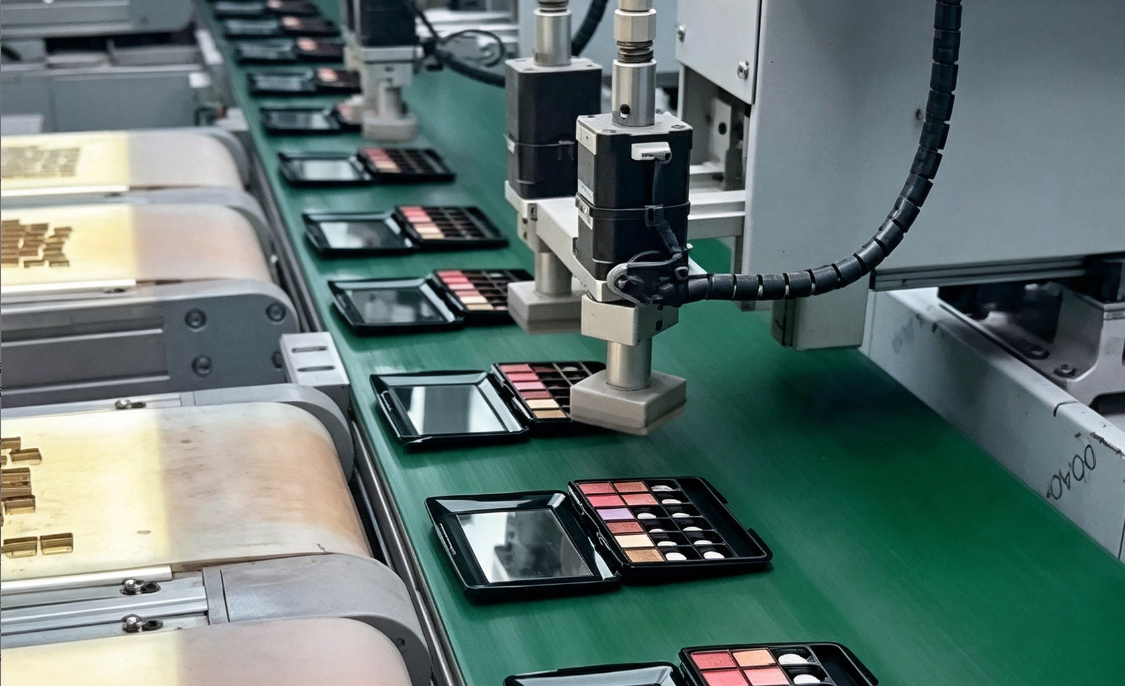
传统弧形摆动组粉机,受曲线运动原理限制,存在路径长、时长久、抖动大、粉料损伤多、效率偏低的结构性短板。
直线走位组粉机依托最短直线运动原理,实现更短行程、更快节拍、更小抖动、更低粉损、更高精度,是目前高精度美妆粉体成型生产的更优结构方案。
咨询热线:17706538600
设备试样、方案定制、报价咨询欢迎各界客户洽谈合作
http://www.huaqingzn.com/
